Alhakin edita na wannan labarin yana hannun Wuhan Ooi Photoelectric Technology Co., Ltd. An rubuta kuma an duba shi daga ƙungiyar edita ta Ooitech. Duba manufar edita don yadda muke rubutu, inda ake amfani da kayan aikin AI, da yadda za a nemi gyara.
Dinka Ribbon na PV: Haɗin, Tagar, da Sauyin 0BB
Teburin Abubuwan Ciki
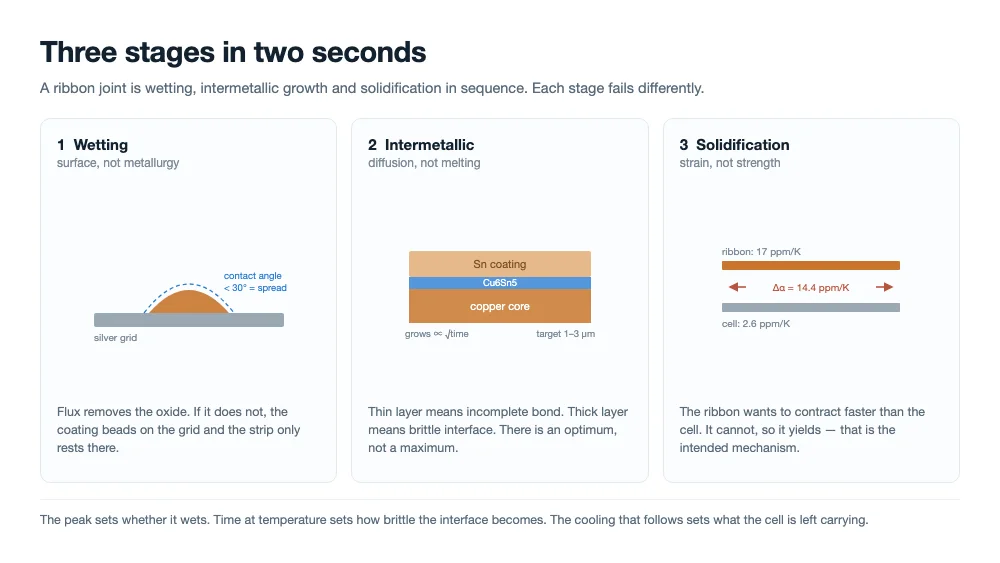
Amsa mai sauri: Ana kammala haɗin ribbon kafin kowa ya gan shi. A cikin daƙiƙa ɗaya zuwa biyu murfin yana narkewa, yana jika grid ɗin azurfa, yana haɓaka Layer intermetallic mai girman micron sannan yana daskarewa. Matsakaicin zafin jiki ke yanke shawara ko zai jika; lokacin da ake zafin ke yanke shawara yadda muƙamanin fuskar zai zama; sanyayawar da ke biyo baya ke yanke shawara nawa damuwa tantanin zai ɗauka. Don haka ba a saita taga soldering ta wurin narkewar solder ba. Ana saita ta ta damuwa.
Kuna iya kallon stringer na cikakken aiki kuma ba ku gan kusan komai na haɗin ba. Akwai walƙiya a ƙarƙashin akwatin fitila, shimfiɗar sanyaya, da igiya wadda ko dai ta wuce electroluminescence ko kuma ba ta wuce ba.
Duk abin da ya yanke shawarar sakamakon ya faru ne a cikin wata taga da ta yi gajarta da ba za a iya lura da ita ba kuma da sauri da ba za a iya gyara ta da ido ba. Matakai uku suna gudana a jere a cikin wannan walƙiya — jika, haɓakar intermetallic, daskarawa — kuma kowanne yana faɗuwa daban. Karanta waɗannan bambance-bambance shine abin da ke ba da damar layi ya gyara a cikin rana ɗaya maimakon maye gurbin ribbon na wata ɗaya.
Jika yana yanke shawara ko haɗin gwiwa ya wanzu kwata-kwata
Jika wani lamari ne na saman, ba na metallurgical ba. Kafin tin ya iya haɗawa da azurfa dole ne ya kori oxide a saman duka biyun, kuma wannan shine kawai ainihin aikin flux a cikin tsarin. Idan oxide ya tsira, murfin yana yin beads a kan grid maimakon ya bazu a kansa, kuma tsiri da ke kama da an yi masa soldered hakika tsiri ne da ke kwance a kan wani saman.
Kusurwar tuntuɓar ita ce ma'auni na gaskiya: ƙasa da kusan digiri 30 alloy yana bazuwa, sama da 60 yana zama. Babu wanda ke auna kusurwar tuntuɓar a kan stringer, don haka tsarin yana amfani da wakilai maimakon — ƙarfin ja, yankin giciye, EL na gefe.
| Mai canzawa | Abin da yake tsarawa | Abin da yake tafiya tare da shi | Alamar farko |
|---|---|---|---|
| Zafin jiki | Ko murfin yana share liquidus ɗinsa da rata, da kuma yadda flux yake aiki da sauri | Tsufan emitter, tuntuɓar faranti, saitin matsayi | Tsiri marar jika a gefen tantanin |
| Lokaci | Tsawon lokacin da flux da alloy za su iya amsawa kafin daskarewa | Saurin layi, tsawon bugun jini | Haɗin gwiwa da suke kama da cikakke amma ƙarfin ja kaɗan |
| Matsi | Ko ribbon da grid suna tuntuɓar juna da gaske | Lalacewar fil, sauyin tsayi, bambancin kaurin tantanin | Alamun tuntuɓa a gefe ɗaya kawai |
| Flux | Cire oxide da ƙarfin saman | Tsufan flux, bushewa, nauyin da aka shafa | Tabo marasa jika na bazuwar da suke motsi tsakanin gudu |
Waɗannan huɗun ba sa maye gurbin juna, kuma a nan ne yawancin matakan gyara suke kuskure. Ɗaga kololuwa don rama raunin flux yana ƙara Layer intermetallic ba tare da gyara jika ba. Ɗaga matsi don rama yanayin sanyi yana cusa ribbon kuma yana fara ƙananan tsagewa a gefe. Abubuwan canji suna kama da za a iya musanya su a HMI amma ba haka suke ba.
Kunnawar juzu'i ita ce sashin da mutane suka fi yin kuskure akai. Juzu'i yana da taga kunnawa: yana yin aikinsa a kan wani yanki na zafin jiki, ba a take ba. Idan murfin ya kai ga liquidus ɗinsa yayin da juzu'in bai fara aiki ba, to tagar jika ta ƙare kawai. Wannan wani dalili ne da ya sa bayanin da ya yi kama da daidai a kan lanƙwan emitter zai iya haifar da haɗin da ba a jika ba — ƙarfin yana nan, amma yana zuwa cikin tsari mara kyau.
Layer ɗin intermetallic yana da mafi kyawun matsayi, ba iyaka ba
Inda tin ya haɗu da jan ƙarfe, Cu6Sn5 yana girma. A grid ɗin azurfa, Ag3Sn yana samuwa. Inda aka yi amfani da shingen nickel, layer ɗin shine Ni3Sn4. Babu ɗaya daga cikin waɗannan da yake gurɓatawa. Ba tare da layer ɗin intermetallic ba babu haɗi — solder ɗin yana zama a saman kawai kuma gwajin ja yana karanta duk abin da gogayya ta ba shi.
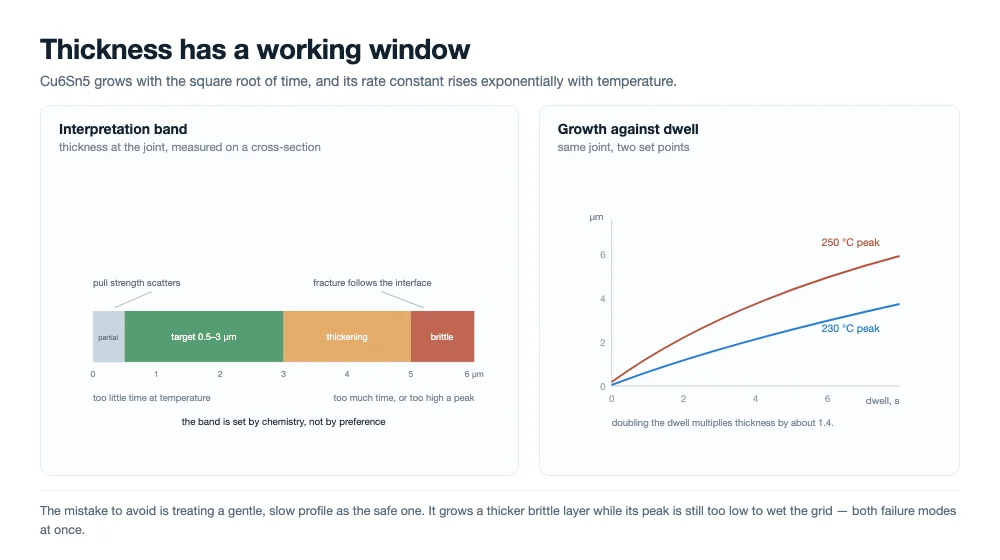
Matsalar ita ce kauri, domin layer ɗin yana da tauri, yana da karyewa, kuma ba ya daina girma idan injin ya tsaya. Girma ana sarrafa shi ta hanyar yaduwa: kauri yana ƙaruwa da tushen murabba'in lokaci, kuma ƙimar ƙimar tana bin dangantakar Arrhenius. Ninki biyu na zaman ba ya ninka layer ɗin, yana ninka shi da kusan 1.4. Digiri goma na ƙarin kololuwa yana yin fiye da haka, domin ƙimar ƙimar tana motsawa cikin tsarin juzu'i.
Aikin yin narkewar gubar yana daidaitawa kan kewayon aiki na kusan micrometres 1 zuwa 3. Ƙasa da kusan rabin micrometre haɗin ba ya cika kuma ƙarfin ja yana warwatse. Sama da kusan micrometres 5 mahaɗin yana yin kama da yumbu mai karyewa, kuma karyewar da ta fara a can tana yaɗuwa a duk tsiri maimakon tsayawa cikin narkewar gubar.
Yankin giciye yana gaya maka wane gefen mafi kyawun yanayin kake. Idan karyewar ta ratsa cikin narkewar gubar, mahaɗin yana da kyau kuma babban gami ko yanayin ja shine matsalar. Idan ta ratsa tare da mahaɗin tsakanin gami da grid, Layer ɗin ya yi siriri sosai ko kuma saman bai taɓa jika ba. Idan ta ratsa cikin Layer intermetallic ɗin kansa, Layer ɗin ya yi kauri sosai kuma kololuwar ko zaman shine lever ɗin.
Abin da stringer ke sarrafawa, da abin da yake gado
Jerin a cikin stringer na zamani gajere ne: flux, sanya, preheat, weld, sanyi, EL. Matakin walda kansa shine daƙiƙa ɗaya zuwa biyu na haɗuwa tsakanin farantin zafi da tantanin sanyi, kuma kusan duk metallurgy yana faruwa a cikin wannan daƙiƙa ɗaya ko biyu.
Fraunhofer ISE ta wallafa ingantaccen samfurin thermal na wannan matakin a cikin 2025, wanda aka gina akan stringer na infrared na masana'antu kuma an bincika shi da thermocouples. A cikin tushen su farantin yana preheat tantanin zuwa kusan 121 °C, sannan bugun jini biyu na kusan daƙiƙa 1.2 kowanne yana ɗauke shi zuwa kusan 180 °C sannan zuwa kololuwa kusa da 250 °C. Lambobi biyu daga wannan aikin sun fi mahimmanci fiye da bayanin kansa: gefen tantanin yana gudana 26 zuwa 36 °C mafi sanyi fiye da tsakiya, kuma saukar da ƙarfin fitila daga kashi 70 zuwa kashi 50 yana rage wannan gibin zuwa kusan 26 °C yayin da yake saukar da kololuwa zuwa kusan 219 °C.
Duk lambobin biyu suna nuna hanya ɗaya. Saitin ma'auni ɗaya shine sulhu a faɗin tantanin, ba ƙimar da ta shafi shi ba. Sanya bayanin ya yi zafi sosai har gefen da ya fi sanyi ya jike, kuma tsakiyar yana ciyar da waɗannan daƙiƙa 30 digiri sama da abin da gefen ke buƙata — tsakiyar ita ce ainihin inda Layer intermetallic ke yin kauri sosai kuma inda baka ke farawa. Sanya shi sanyi sosai don kare tsakiyar, kuma mafi ƙarshen igiyoyin suna cikin haɗarin rashin jikewa kwata-kwata.
Preheat shine rabin matsalar da yankin walda bai mallaka ba. Farantin da ke bayar da 120 °C daidai a faɗin yankinsa yana rage kuzarin da fitilun dole su ƙara, kuma tantanin da ya fi sanyi yana buƙatar kololuwa mai zafi don isa ga haɗin gwiwa ɗaya. Yankin tuntuɓar, daidaiton faranti da lodin fil duk suna motsa wannan zafin farawa, wanda shine dalilin da ya sa daidaiton preheat ya cancanci a auna shi daban da kololuwa. Wata faɗakarwa ta aiki: pyrometer da ke kallon yankin walda ba ya kallon haɗin gwiwa da kansa, kuma ɗaukar karatunsa a matsayin zafin haɗin gwiwa sanannen tushen bayanan da suke kama da masu bin ka'ida amma suna aiki daban.
Abin da injin ya gada yana da mahimmanci daidai. Kaurin murfi da yanayin oxide ɗinsa, camber ɗin ribbon ɗin, kaurin grid ɗin azurfa da ƙonawa, aikin flux ɗin da shekarunsa, da thermal mass ɗin cell ɗin duk suna zuwa yankin walda a matsayin abubuwan shiga da girke-girken ba zai iya canzawa. Lokacin da haɗin ya kasa, tambayar da ta dace ba wai kawai menene profile ɗin ba, amma wanne daga cikin waɗannan abubuwan shiga ya motsa a cikin makonni kafin ya fara kasawa.
Gudanar da zafi a cikin daƙiƙa ɗaya ko biyu ya cancanci a kwatanta, domin yana bayyana dalilin da ya sa matsi da haɗuwa suka fi muhimmanci fiye da yadda suke gani. Farantin matakin shiga ne a samansa; ribbon ɗin, kasancewarsa tagulla na siriri, yana zuwa zafin jiki kusan nan take; cell ɗin yana ɗumama daga fuskar haɗuwa ta cikin kaurinsa yayin da yankin walda ya kasance da zafi. Duk abin da ya katse wannan hanyar — farantin da ya karkace, fil ɗin da ya ɗaga, cell ɗin da ke ƙarshen kauri na haƙurinsa — yana bayyana a matsayin haɗin da ya fi sanyi fiye da yadda girke-girken ya ɗauka, ba a matsayin haɗin da ba daidai ba a fili.
Murfin ribbon ɗin da kansa yana a ƙarshen wannan sarkar, wanda shine dalilin da ya sa kaurin murfi yake hulɗa da profile maimakon kawai ƙara solder. Murfi mai kauri ya fi alloy don narkewa, hanya mafi tsawo don flux ɗin yin aiki, da ƙarin kayan da za su daskare su zama ƙwallo a gefuna idan kololuwar ta wuce gona da iri. Kauri ƙimar ƙira ce, ba kyautar inganci ba.
An saita taga ta hanyar damuwa, ba ta wurin narkewa ba
Copper yana faɗaɗawa da kusan sassa 17 a kowace miliyan a kowace kelvin; silicon kuma da kusan 2.6. Haɗin gwiwa yana daskarewa a solidus na alloy ɗin, kuma daga nan zuwa zafin ɗaki ribbon ɗin yana son yin raguwa da sassa 14.4 a kowace miliyan a kowace kelvin fiye da tantanin da ke ƙarƙashinsa. Wannan rashin daidaituwar ba ta da inda za ta je sai cikin damuwar roba, kuma lissafin gajere ne:
strain = (17 − 2.6) × 10⁻⁶ × (solidus − 25)
| Garin rufi | Solidus | Rashin daidaituwar damuwa zuwa 25 °C | Dangane da iyakar roba na copper |
|---|---|---|---|
| Sn42Bi58 | 138 °C | 0.16 % | 2.3× |
| Sn63Pb37 | 183 °C | 0.23 % | 3.2× |
| SAC305 | 217 °C | 0.28 % | 3.9× |
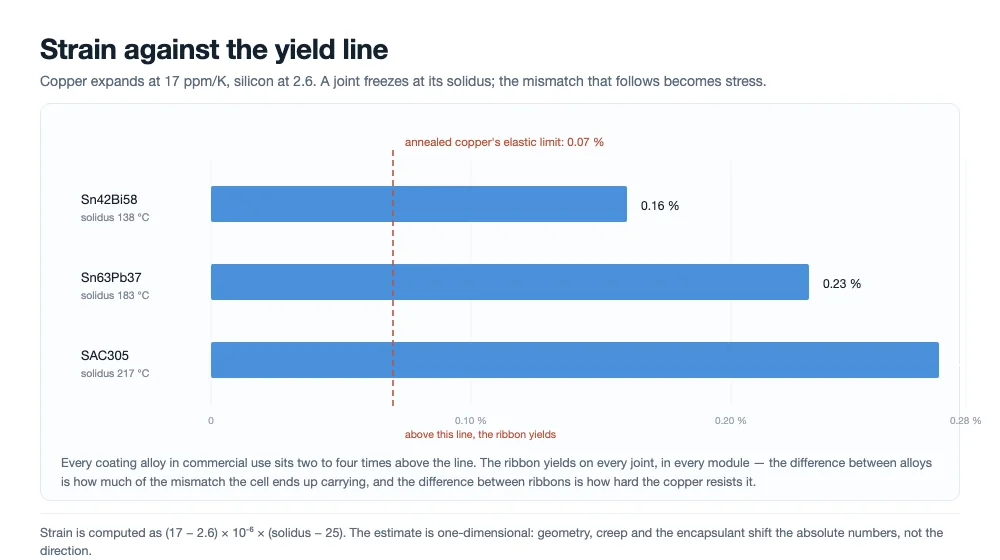
Yanzu kwatanta wannan da abin da tagulla zai iya sha kafin ya ba da kai. Tagulla da aka yi annealed tana da ƙarfin bayarwa kusan 80 MPa da modulus kusan 110 GPa, wanda hakan ke sanya iyakarta na roba kusa da kashi 0.07. Kowace shiga cikin teburin sau biyu zuwa huɗu ne na wannan. Ribbon ɗin yana ba da kai a kowace haɗin gwiwa, a kowace module, a kowace layi — wannan ba aibi ba ne, inji ne. Haɗin gwiwar yana tsira ne saboda tagullar tana lalacewa kuma tana ɗaukar rashin daidaiton a kanta.
Wanda ke nufin damuwar da tantanin yake ɗauka ana saita ta da abubuwa biyu: nawa ne matsi da wurin daskarewa ke sanyawa, da kuma yadda ribbon ɗin ke tsayayya da shi da ƙarfi. Na farko dukiya ce ta alloy ɗin rufi. Na biyu na tagulla ne, kuma shi ne wanda za ka iya saya. Shi ya sa ƙayyadaddun ribbon ke neman kewayon ƙarfin bayarwa maimakon iyakar laushi: mai laushi isa ya ba da kai kafin tantanin ya yi, mai ƙarfi isa ya tsira daga kulawa da lamination ba tare da yin sassauci ba.
Akwai wani zagaye na biyu na zafi wanda yake da sauƙin mantawa: laminate ɗin. Lamination yana riƙe dukan tarin a 145 zuwa 160 °C na mintuna da yawa. Ga solder hakan yana nufin creep, kuma creep wani saki ne na ɓangare na damuwa da aka kulle a lokacin daskarewa. Saitin filastik na ribbon ɗin ba ya warware kansa kuma tantanin ba ya samun daidaituwarsa, amma ragowar damuwa na haɗin yana sassautawa zuwa duk abin da encapsulant ɗin ya yarda. Sakamako biyu suna biyo baya: ƙarshen lanƙwasa na module ana saita shi a stringing kuma lamination yana sassauta shi kaɗan kawai, kuma layi biyu da suke gudanar da irin wannan bayanan na iya samar da modules daban-daban idan sanyin su da tarin su kafin lamination sun bambanta.
A cikin laminators ɗinmu, muna gudanar da wannan matakin tsakanin 145 da 160 °C tare da dumama platen ɗin daidai, muna barin haɗin solder su sassauta damuwar da aka daskare ba tare da fallasa mu'amalar tantanin da ke ƙasa ga bambancin yanayin zafi mara daidaituwa a fadin laminate ɗin ba.
Saboda haka taga ɗin yana da bango biyu, kuma suna ja da juna. A ƙasansa, rufin ba ya taɓa share liquidus ɗinsa da isasshen tazara, jikewa ba ya cika, kuma haɗin yana kasawa a ja. A samansa, damuwa da rashin daidaituwa a fadin tantanin suna hawa, kuma gazawar tana ƙaura daga haɗin zuwa silicon. Bangarorin biyu suna motsi da kaurin tantanin: tantanin da ya fi sirara yana da ƙarancin yawan zafi, yana lanƙwasa fiye da haka don irin wannan bambancin, kuma yana jure ƙaramin damuwa kafin ya tsage.
Ƙididdigar da ke sama ta kasance mai girma ɗaya ne kuma tana watsi da yanayin lissafi, girma da yadda ake takura wa tarin yayin laminating. Lambobin cikakke za su canza don haɗin gaske. Hanya da girman adadin ba sa canzawa, kuma su ne ke sa taga ta zama ƙunci.
HJT da ƙwayoyin back-contact suna ƙara ƙunsa
Gine-ginen tantanin halitta biyu suna matsawa kan wannan taga daga ɓangarori daban-daban.
Ƙwayoyin heterojunction suna ɗauke da tarin passivation na silicon amorphous a ƙarƙashin oxide mai gudanarwa mai haske. Wannan tarin ba ya tsira daga kololuwar reflow ta al'ada, kuma iyakar aiki na matakin stringing gaba ɗaya yawanci ana faɗin a ko ƙasa da 200 °C. Hanyoyi biyu na kewaye shi su ne gami mai rufi mai zafin jiki mai ƙasa — tsarin SnBi, tare da solidus kusa da 138 °C — da manne mai gudanarwa da aka warke a cikin kewayon 150 zuwa 170 °C. Dukansu suna aiki. Babu ɗaya da ke da kyauta: haɗin gwiwa mai ɗauke da bismuth ba su da laushi kamar tin-lead ko tin-azurfa, don haka ƙarfin ja da ya yi kama da lafiya a rana ta farko ba ya faɗi komai game da haɗin gwiwa da zai yi thermal-cycle na shekaru 25, kuma haɗin gwiwar manne suna musanya sauƙin tsari don farashi da sarrafa warkewa.
Kwayoyin da ke da lambar baya suna kai hari ga taga daga bangaren inji. Suna da gefe daya ne ta hanyar gini, don haka babu ribbon na gaba da zai daidaita na baya, kuma a 240 °C da igiyar gargajiya ke so suna lanƙwasa sosai har su dagula aikin da ke gaba. Wannan shi ne matsin da ke bayan igiyar tef da manne ga wannan iyali, kuma matsala ce ta inji kafin ta zama ta metallurgical: haɗin da zai yi kyau a kan tantanin gefe biyu ya zama tushen lanƙwasa a kan tantanin gefe ɗaya.
0BB yana motsa haɗin zuwa cikin laminator
Kwayoyin busbar suna yin haɗin a wurin igiya kuma suna duba shi a wurin igiya. Haɗin zero-busbar yana karya duka rabin wannan jumlar. Dangane da hanyar, haɗin wutar lantarki ana yin shi a wurin igiya tare da haɗin inji da manne ya ƙara, ko kuma manne yana riƙe da waya kuma ainihin alloying yana faruwa a ƙarƙashin laminator. A hanya ta uku fim ɗaya yana ɗauke da manne, tantanin da waya zuwa cikin laminator tare, kuma babu abin da ake soldering kwata-kwata.
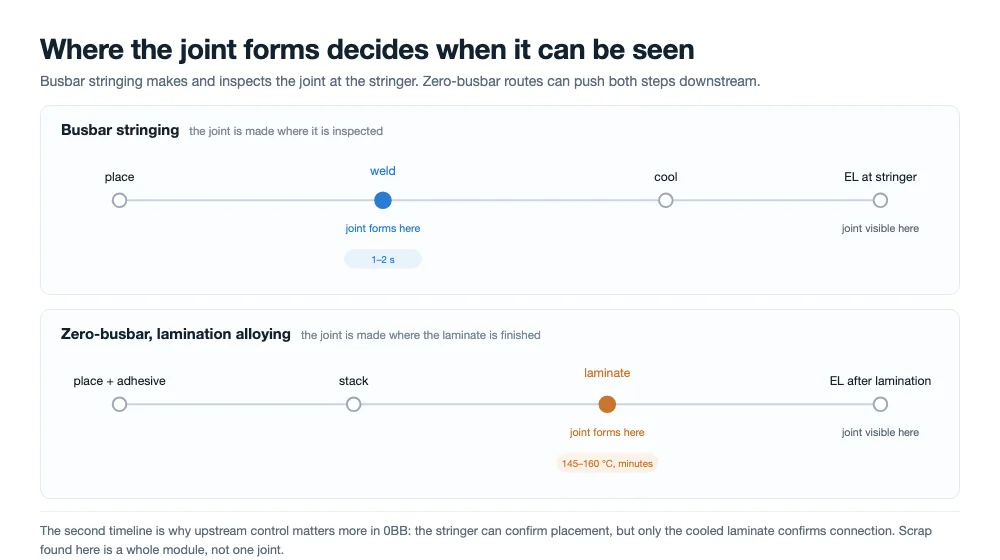
Ga ribbon ɗin, sakamakon yana da takamaiman maimakon na falsafa. Solidus na murfin yana daina zama bayanin metallurgical kuma ya zama ma'aunin tsari: a hanyar lamination-alloying dole ne ya narke cikin tagar lamination, wanda ga EVA yake kusan 145 zuwa 150 °C kuma ga POE ɗan sama da haka. Murfin tin-lead ko SAC ba ya taɓa kaiwa haka, kuma murfin zafin jiki mai ƙasa wanda ya kaiwa dole ne a daidaita shi da encapsulant, manne da iyakar zafin tantanin kanta duk a lokaci ɗaya.
Lokacin gudanar da tarin zero-busbar da EVA, muna riƙe ɗakin cikin wannan tagar 145 zuwa 150 °C domin murfin ya sake gudana kuma ya haɗa da ƙarfe cikin kowace tuntuɓar waya ba tare da kumfa encapsulant ko karkatar da grid ba.
Yankin haɗin ma yana raguwa. Ba tare da busbar babu faffadan pad da zai gafarta kuskuren ajiya; tuntuɓar tana inda siririyar waya ta ratsa yatsa, kuma rabon wannan yankin da a zahiri ya jike shi ne ke ɗaukar wutar. Siririyar waya kuma tana nufin ƙayyadaddun madaidaici da taurin suna ƙara tsananta, domin wayar da ke yawo ba a ɓoye ta da busbar na 1 mm.
Mafi tsadar canji ba ya cikin ribbon kwata-kwata. Yana inda lahani ya bayyana. Haɗin da aka yi a ƙarƙashin laminator za a iya bincika shi ne kawai bayan lamination, lokacin da module ɗin ya riga an haɗa shi kuma darajar tarkace na gazawa ita ce dukan laminate. Stringer ya daina zama matatar inganci, kuma hanyoyin sarrafawa da suka kasance suna kama matsaloli a haɗin dole su koma sama — kauri na coating, daidaiton sanya waya, nauyin manne — inda suke da arha ga kowace lahani amma sun fi wuya a gani.
Abin da stringer ke riƙewa, a kowace hanya, shine sanyawa. Dole waya ta isa kan yatsan da tazarar da ta dace da kuma ƙarfin da ya dace, kuma manne dole ya riƙe ta a wurin ta hanyar ɗauka zuwa cikin laminator. Wannan wata fasaha ce daban da soldering: babu taga reflow da za a daidaita, babu jika da za a kalla, kuma babu gwajin ja da za a iya yi a kan haɗi ɗaya. Hanyoyin sarrafawa sune hangen nesa, ƙarfi da nauyin manne, kuma tabbacin shine hoton EL da aka ɗauka bayan laminate ya huce.
Wannan shine dalilin da yasa canjin sifili-busbar ke canza abin da ake buƙatar mai samar da ribbon ya tabbatar. A ƙarƙashin busbar stringing, aikin ribbon za a iya tabbatar da shi haɗi-haɗi. A ƙarƙashin lamination alloying, ribbon, manne da encapsulant suna samar da tsarin guda ɗaya wanda halinsa kawai ake iya gani a ƙarshe, kuma dole ne a rubuta ƙayyadaddun a matsayin buƙatun dacewa maimakon jerin ƙididdiga masu zaman kansu.
Lalacewa shida da abin da kowannensu ke gaya maka
| Alama | Dalilin da aka saba | Abu na farko da za a duba |
|---|---|---|
| Haɗin sanyi, ƙarfin ja mai ƙasa | Kololuwa mai ƙasa sosai, flux ya ƙare ko ba a shafa sosai ba, oxide na rufi | Bayani game da solidus na rufi; kwanan wata batch na flux |
| Haɗin da ya yi rawaya, wanda aka yi masa soldering fiye da kima | Kololuwa mai girma sosai ko zama mai tsawo sosai | Tsufan emitter; canjin girke-girke na kwanan nan |
| Microcracks bayan stringing | Ribbon mai tauri sosai, matsin pin mai girma, dumama marar daidaito | Ƙarfin samar da batch na ribbon na yanzu; ƙarfin pin |
| Ribbon ya fita daga pad, gefen fari | Camber, kuskuren sanyawa | Iyakar camber a kan takardar shaidar shigowa |
| Kwallayen solder | Rufi ya yi kauri sosai, kololuwa ya yi tsayi sosai | Kaurin rufi kowane gefe |
| Bakan igiya | Rashin daidaiton zafi, ribbon mai tauri, saurin sanyaya | Taushin ribbon, adadin sanyaya, kaurin tantanin |
Tebur ɗin yana da amfani ne kawai idan an karanta shi a matsayin jerin kawarwa maimakon ganewar asali. Dalilai biyu daban-daban na iya haifar da alama ɗaya, kuma shaidar da ke bambance su yawanci mai arha ce: ma'aunin camber, gwajin ja a kan rukunin da aka sani mai kyau, yanki na giciye. Abin da ke sa gyaran kuskure ya yi jinkiri ba ganewar asali kanta ba ce, amma canza maɓallai biyu a lokaci ɗaya, domin tsarin ba shi da hanyar danganta ingantawa.
Abin da za a sanya a cikin ƙayyadaddun ribbon da tsari
Ƙimomi shida sun rufe yawancin abin da wannan labarin ke jayayya. Ya cancanci rubuta su a fili domin kowannensu yana da alaƙa da yanayin gazawa da layin zai gano da ƙarfe uku na safe.
| Ƙayyadaddun Bayanai | Dalilin da ya sa yake cikin jerin |
|---|---|
| Ƙarfin samar da amfani a matsayin kewayon (Rp0.2) | Yana ƙayyade nawa daga cikin damuwar rashin daidaito ribbon ɗin ke sha maimakon tantanin |
| Kauri na murfi a kowane gefe, tare da haƙuri | Yana haifar da samuwar ƙwallon solder da adadin alloy da ake da shi don jika |
| Alloy na murfi da solidus ɗinsa | Yana kayyade matsin da haɗin gwiwa ke farawa da shi, da taga lamination da zai iya aiki a ciki |
| Iyakar camber da miƙewa | Yana hana lahani na farin gefe da cire ribbon daga pad waɗanda suke ƙaruwa da saurin layi |
| Tagar kunna flux a kan bayanin martaba | Yana tabbatar da cewa flux ɗin yana aiki kafin murfin ya kai liquidus ɗinsa |
| Kololuwa da daidaito daga gefe zuwa tsakiya | Yana kiyaye mafi sanyin tsiri yana jika ba tare da yin zafi fiye da kima a tsakiya ba |
Idan dole ne ka ba da fifiko, kewayon ƙarfin samar da amfani da solidus na murfin su ne biyun da suke canza yanayin gazawa maimakon yawan gazawa. Ribbon da ya ɗan yi kauri zai haifar da ƙwallayen solder kuma za a gyara shi ta hanyar haƙuri. Ribbon da ya ɗan yi tauri zai haifar da fashewar sel a kan wafers na sirara da kuma abin da ya faru na zubar da aka yi watsi da shi makonni bayan an karɓi rukunin. Wannan rashin daidaito ya cancanci tunawa lokacin da shawarar siye ta zo kan farashin kowace ton.
Tabbatarwa ya kamata ya kasance a kan isowa, ba a kan layi ba. Ƙarfin ja, kauri na murfi, camber da yanki na giciye suna kashe mintuna a kowace jigilar kaya; igiyar da ta fashe tana kashe sel, aikin hannu da jadawalin duk layin module da ke ƙasa da ita. Gwaje-gwajen shigowa suna da arha sosai har ainihin tambaya ita ce ko an tsara wani don gudanar da su.
Tambayoyin da ake yawan yi
A wane zafin jiki ake sayar da sel na hasken rana?
Tare da murfin tin na al'ada, kololuwa a haɗin tana yawanci 230 zuwa 250 °C, ana kaiwa cikin daƙiƙa ɗaya zuwa biyu bayan dumama kusa da 120 °C. Sel na heterojunction suna iyakance matakin a ko ƙasa da 200 °C, wanda shine dalilin da yasa suke amfani da gami na ƙananan zafin jiki ko manne mai sarrafa wuta. A hanyoyin zero-busbar inda haɗin ke samuwa a ƙarƙashin laminator, haɗuwar tana faruwa a cikin taga na lamination kusan 145 zuwa 160 °C.
Me yasa ribbon ɗin ke ba da gudummawa yayin sanyaya?
Saboda rashin daidaituwar damuwa ya ninka sau biyu zuwa huɗu fiye da abin da jan ƙarfe zai iya ɗauka cikin sauƙi. Daga solidus na tin-lead na 183 °C, damuwa zuwa zafin ɗaki kusan kashi 0.23 cikin ɗari; iyakar sauƙi na jan ƙarfe da aka anneal kusan kashi 0.07 cikin ɗari. Rarar dole ta zama lalacewa ta filastik, kuma wannan shine halin da ake so — ribbon ɗin yana ba da gudummawa don silicon ɗin kada ya ba.
Shin ƙarin Layer intermetallic mai kauri shine haɗin da ya fi ƙarfi?
A'a. Layer mai ci gaba na kusan micrometres 1 zuwa 3 yana ba da mafi kyawun haɗin ƙarfin haɗi da tauri. Ƙasa da wannan, haɗin bai cika ba. Fiye da kusan micrometres 5, mahaɗin yana da rauni kuma tsagewar da ta fara a can tana gudana tare da shi maimakon tsayawa. Tsawon lokaci a zafin jiki yana haɓaka layer ɗin da sauri fiye da yadda yake inganta haɗin.
Shin za a iya sayar da tantanin da ba shi da busbar a kan stringer?
Ee, a cikin hanyoyin da ake walda waya a stringer kuma manne yana ba da haɗin inji. A cikin hanyar da manne ke riƙe waya kuma alloy ɗin yana narkewa yayin lamination, babu sake kwararar solder a stringer kwata-kwata. Bambancin yana da mahimmanci ga zaɓin kayan aiki, saboda hanyoyin biyu suna sanya sarrafa tsari a cikin injuna daban-daban.
Me yasa lahani na zero-busbar ke bayyana kawai bayan lamination?
Saboda a cikin hanyar lamination-alloying haɗin ba ya wanzu har sai laminate ɗin ya kai zafin jiki. Stringer ɗin yana sanyawa da riƙewa kawai; haɗin lantarki yana samuwa daga baya. Duk wani bincike kafin lamination zai iya tabbatar da sanyawa amma ba haɗi ba, wanda shine dalilin da ya sa sarrafa sama akan shafi, manne da sanyawa ke da nauyi fiye da yadda suke da shi a layin al'ada.
Shin ragowar flux yana raunana haɗin?
Ba kai tsaye ba. Ƙarfin haɗin gwiwa ana saita shi ta hanyar jika da Layer ɗin intermetallic; ragowar da ke zaune a saman ba ya canza ko ɗaya. Rago yana da mahimmanci ga amincin dogon lokaci da kuma kamannin module ɗin, wanda ya bambanta da maganar ko haɗin gwiwar ya samu.
Ta yaya zan gane haɗin sanyi daga ribbon ɗin da ya tashi?
Duba saman fashewar. Haɗin sanyi yana rabuwa a mahaɗar alloy-zuwa-grid kuma yana barin grid ɗin da yawa cikakke, sau da yawa tare da fim ɗin oxide mai santsi, mai sheki da ake gani. Ribbon ɗin da ya tashi ko da aka sanya shi ba daidai ba yana barin yage a cikin grid ɗin ko kuma ya ja ƙarfen grid ɗin tare da shi. Su biyun suna kama da juna a hoton EL kuma matsaloli ne daban-daban a layin.
Shin ƙananan zafin kololuwa koyaushe yana tsawaita rayuwar tantanin?
A'a. Rage kololuwar yana rage damuwa da lanƙwasa, amma idan ya yi nisa sosai har ya hana murfin jika yadda ya kamata, haɗin gwiwar yana gazawa ta inji tun da daɗewa kafin tantanin ya yi. Mafi kyawun shi ne kololuwar mafi girma wacce har yanzu tana kiyaye damuwa da bambancin gefe-zuwa-tsakiya cikin iyaka, ba kololuwar mafi ƙanƙanta da injin zai iya riƙewa ba.
Tunani na ƙarshe
Ana yanke shawarar haɗin ribbon a cikin daƙiƙa ɗaya ko biyu, ta hanyar masu canji huɗu da injin ke sarrafawa da shida da yake gado. Metallurgy yana saita ƙasa, ƙarfin jiki yana saita rufi, kuma bangon biyu suna matsawa kusa da juna yayin da sel ke ƙara sirara, gine-gine suna ƙara sanyi, kuma zero-busbar yana tura haɗin ƙarƙashin laminator. Labari mai daɗi shi ne cewa hanyoyin magance matsalar na yau da kullum: bayanin da ya dace da flux, ribbon mai ingantaccen ƙarfin jurewa, da bincike na shigowa da ke kama mummunan rukuni kafin ya zama igiya mai tsagewa.
Karatun da ke da alaƙa:
- Injin tabber da stringer: yadda yake aiki da yadda za a zaɓa
- Hanyoyin haɗa ƙwayoyin hasken rana: jagora ta kowane yanki
- Kayan ribbon na PV: ainihin tagulla, tauri da shafi
- Tsarin ribbon na PV da nau'ikansa: lebur, zagaye da siffa
- Fasahar tantanin 0BB: abin da cire busbar ke canzawa
- Me ya sa flux yake da muhimmanci ga soldering na photovoltaic
- Stringing na module na hasken rana: magance matsalar haɗin solder mai sanyi
- Hanyoyin gwajin ribbon na PV: abin da za a tabbatar kafin samarwa
Majiyoyi: bayanan yanayin zafi daga Joseph et al., EPJ Photovoltaics 16, 9 (2025), ingantaccen samfurin walda na ribbon infrared akan stringer na masana'antu; alkaluman jurewa da aka lissafta daga ma'aunin faɗaɗa zafi da aka buga na jan ƙarfe da silicon; lura da lanƙwasa a yanayin zafin stringing na al'ada don sel na baya da TaiyangNews ta ruwaito.
Muna samar da ɗaki ɗaya da biyu injin laminator na panel na hasken rana tare da mai-tsananta ko lantarki platens don tallafawa duka daidaitattun igiyoyi modules da sifili-busbar lamination-alloying jadawalin. Idan kana inganta yanayin zafi ko cancantar sabbin girke-girke na encapsulant, raba tari module, zanen lay-up, ko samfurin kayan tare da ƙungiyar injiniyanmu don kimanta kayan aiki.