Hanyoyin Gwajin Ribbon na PV: Girma, Ƙarfi, Iya Yin Soda
Teburin Abubuwan Ciki
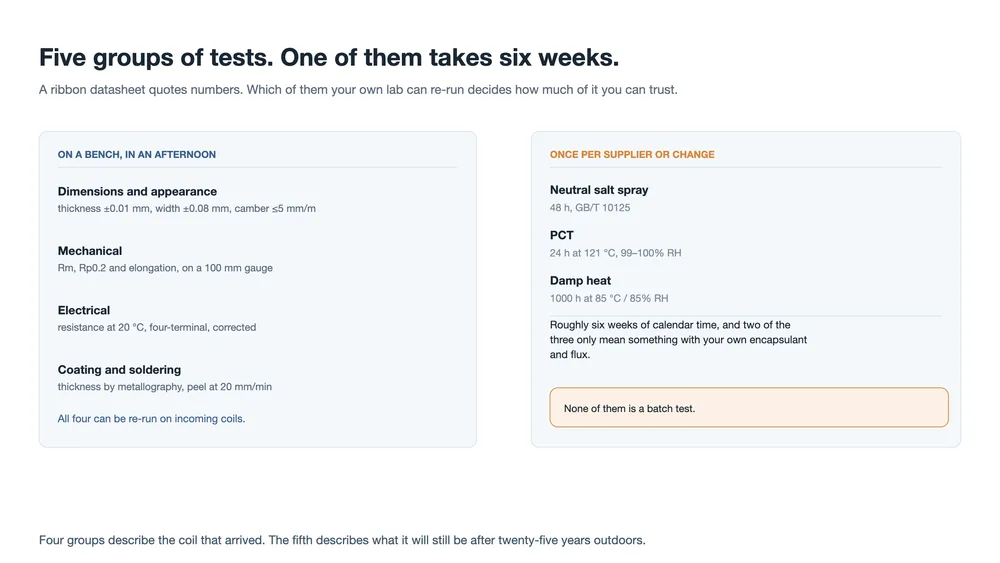
Amsa mai sauri: Ana rubuta takardar bayanan ribbon bisa ga takardun Sinanci guda biyu, GB/T 31985 da T/CPIA 0005-2017, kuma rukunin gwaje-gwajensu guda biyar ba daidai suke ba. Girma, inji, lantarki da lulluɓi duk ana iya sake gwada su a kan coil mai zuwa cikin rana ɗaya. Fesa gishiri, PCT da zafi mai ɗanshi suna ɗaukar kusan makonni shida, kuma suna yin hukunci ne a kan ma'amalar ribbon da encapsulant maimakon ribbon ɗin kanta. Lambar da ke yanke hukunci ko tantanin zai tsage, Rp0.2, ba ta bayyana a cikin ko wanne daga cikin ka'idodin biyu. Ana tattaunawa da ita.
Shafuka huɗu da suka gabata a cikin wannan jerin sun tattauna abin da ribbon ke yi, abin da aka yi shi da shi, yadda aka siffata shi, da yadda ake zana shi da lulluɓe shi. Babu ɗayansu da ya amsa tambayar da injiniyan inganci ke yi sa'ad da pallet ya iso: waɗanne lambobi ne a wannan takardar bayanan da zan iya duba da kaina, kuma me zan yi sa'ad da sakamakona da na mai kaya suka saɓa?
Amsar ta fara da takardu biyu. GB/T 31985 ita ce ka'idar ƙasa don ribbon na photovoltaic mai gwangwani. T/CPIA 0005-2017 sigar ƙungiyar masana'antu ce, wadda Ƙungiyar Masana'antar Photovoltaic ta China ta fitar, kuma su biyun suna da tsari ɗaya na ƙungiyoyi biyar. Ƙarƙashinsu akwai ka'idodin hanyoyin gwaji waɗanda ke bayyana yadda ake yin kowace ma'auni a zahiri: GB/T 228.1 don gwajin ja, GB/T 3048.2 don juriya, GB/T 6462 da GB/T 16921 don kauri na lulluɓi, GB/T 10125 don fesa gishiri.
Gargaɗi ɗaya kafin cikakkun bayanai. An rubuta T/CPIA 0005 lokacin da ribbon mai lebur ke ɗauke da kusan dukkan adadin. Ƙa'idodinta kan waya mai zagaye ba su da yawa, kuma ribbon mai siffa kusan ba ya bayyana a cikinta. Idan ka sayi waya ta MBB ko 0BB, ka'idar tana ba ka mafari maimakon amsa, kuma yarjejeniyar fasaha ce za ta ɗauki sauran. Wannan tsarin yana maimaita: ka'idodin suna kafa ƙasa, yarjejeniyar ce ke kafa ƙimar aiki.
Ƙungiyoyin biyar ɗin ba iri ɗaya ba ne na gwaji
Karanta jerin a kwance kuma yana kama da rukuni biyar daidai. Karanta shi ta abin da gwajin zai iya kasawa a kai, kuma ya rabu biyu. Ƙungiyoyi huɗu suna bayyana murɗan da ya iso: yanayin siffarsa, ƙarfinsa, juriyarsa, rufinsa. Na biyar yana bayyana abin da wannan murɗan zai kasance bayan shekaru ashirin da biyar na zafi mai ɗanshi da gishiri, wanda ya dogara da abin rufewa da flux kamar yadda ya dogara da ribbon.
Wannan rabuwa tana ƙayyade shirin samfurinka kafin ka taɓa kallon teburin mitoci. Ana iya sake gudanar da huɗun farko a kowane lot ba tare da dakatar da samarwa ba. Na biyar ba zai iya zama gwajin lot kwata-kwata ba, domin sa'o'i dubu ba tazarar batch ba ce.
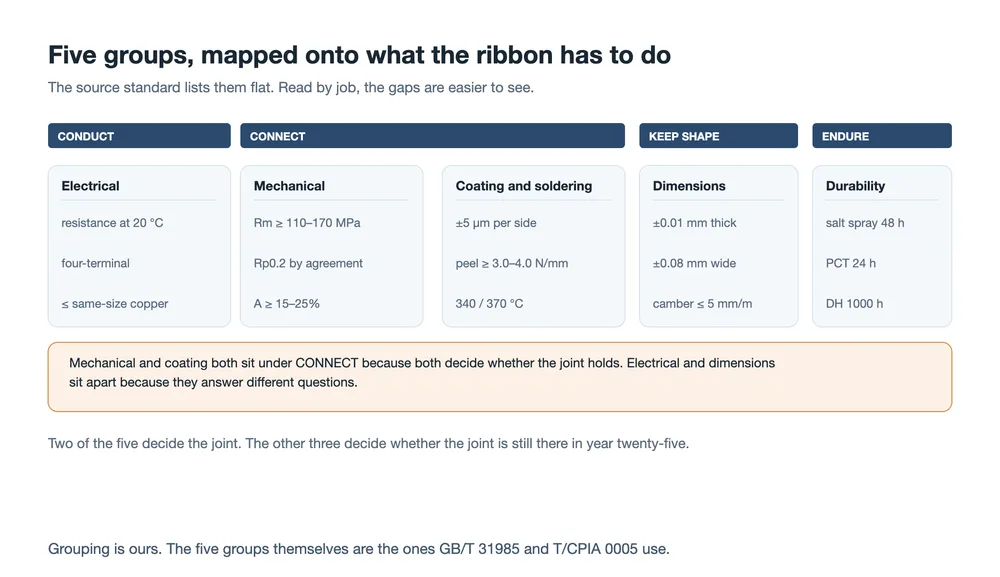
Taswirar da ke sama namu ce, ba ta ma'auni ba. Tana da amfani saboda dalili ɗaya: tana bayyana wuraren da babu komai. Biyu daga cikin ƙungiyoyin suna yanke hukunci ko haɗin zai samu. Uku suna yanke hukunci ko haɗin yana nan har shekara ta ashirin da biyar. Ɗaya kawai daga cikin biyar ɗin gwajin tazarar samarwa ne.
| Rukuni | Abin da yake yanke hukunci | Ma'aunin hanya | Mitar da ake iya yi |
|---|---|---|---|
| Girma da kamanni | inda ribbon ɗin yake a cikin stringer, da yawan tagulla da ke ɗaukar wutar lantarki | GB/T 31985, T/CPIA 0005 | kowane lot |
| Na inji | damuwa da ake turawa zuwa tantanin halitta, da yawan mugunyar kulawa da yake jurewa | GB/T 228.1 | kowane lot |
| Na lantarki | asarar juriya a cikin module ɗin | GB/T 3048.2 | kowane wata ko bisa rabon lot |
| Rubutu da saida | ko haɗin yana samuwa kwata-kwata | GB/T 6462, GB/T 16921 | kauri kowane lot, cirewa kowane wata |
| Muhalli | ko haɗin da polymer ɗin da ke kewaye da shi suna jurewa | GB/T 10125 da sassan tsufa guda biyu | akan sabon mai bayarwa, sabon rubutu, sabon fim |
Girma da kamanni: mai arha, mai sauri, kuma inda yawancin rigingimu ke farawa
Ga ribbon mai lebur lambobin gajeru ne. Haƙuri na kauri shine ±0.01 mm kuma haƙuri na faɗi shine ±0.08 mm. Lanƙwasar gefe, wato baka da masu samar da China ke kira sickle bend, ba dole ba ta wuce 5 mm a kowace mita. Kamanni ba ya yarda da fiye da ramukan allura uku ko tabo na dross a kowace 10 cm, kowanne ƙasa da 0.5 mm², kuma babu canjin launi na oxidation ko plating da aka rasa.
Camber ita ce ke daɗa ciwo. Ribbon da ta lanƙwasa ba ta bin layi madaidaici ta cikin stringer, kuma ribbon da ke karkata gefe tana haifar da gazawa biyu a lokaci ɗaya: haɗin da ba daidai ba da kuma ribbon tsirara a inda ya kamata haɗi ya kasance. Dukansu ana iya gani a kan layin kuma babu ɗayansu da ake iya gani a kan datasheet.
Ga waya mai zagaye sigogi uku sune diamita, zagayawa da madaidaici, kuma a nan micrometer na hannu ya daina isa. Mun yi lissafin a shafin kan kera ribbon: waya 0.01 mm ƙasa da ƙayyadadden ma'auni tana da juriya mai yawa da kashi 12.1% a 0.18 mm, idan aka kwatanta da kashi 8.2% a 0.26 mm da kashi 6.0% a 0.35 mm. Irin wannan haƙuri na cikakke yana ƙara tsada yayin da waya ke ƙara sirara. Auna ci gaba da ci gaba ta hanyar ma'aunin laser yana wanzuwa saboda wannan dalili; maki huɗu da micrometer ba za su iya gano waya da take oval ko kuma da ke yawo a tsawonta ba.
Sai kuma tarko na ma'anar da ke cin muhawara fiye da kowane haƙuri. Shin diamita a cikin takardar bincikenka ita ce diamita mai lulluɓe ko kuma tsakiyar tagulla? Su biyun sun bambanta da ninki biyu na kauri na lulluɓe, dubun micrometres a ƙarshen ƙarancin kewayon. Idan takardar bayanai ta ce 0.26 mm kuma ma'auninka ya karanta 0.272 mm, ba ka sami lahani ba; ka sami ma'ana. Rubuta tushen a cikin yarjejeniyar kuma muhawarar za ta ɓace.
Na inji: Rm, Rp0.2, da layin da ma'aunin ya bari fanko
Gwajin ja a GB/T 228.1, a kan tsawon ma'auni na 100 mm, yana dawo da lambobi uku a lokaci ɗaya. Ƙarfin ja Rm shine mafi girman matsi kafin samfurin ya karye, wanda ke bayyana yawan zalunci da ribbon ɗin ke jurewa. Tsawaitawa A shine matsin lokacin karyewa, wanda ke bayyana nisan da yake miƙewa kafin ya kasa. Ƙarfin bayarwa Rp0.2 shine matsi a 0.2% na dindindin, kuma yana bayyana yawan ƙarfin da ribbon ɗin ke miƙa wa tantanin kafin ya fara sassautawa.
| Ƙayyadaddun (T/CPIA 0005) | Haɗin haɗi, mai laushi | Haɗin haɗi, mai matuƙar laushi | Ribbon na busbar |
|---|---|---|---|
| Rm, kauri sama da 0.15 mm | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm, kauri 0.15 mm ko ƙasa da haka | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| Tsawaitawa A, sama da 0.15 mm | ≥25% | ≥20% | ≥25% |
| Tsawaitawa A, 0.15 mm ko ƙasa da haka | ≥15% | ≥15% | ≥18% |
| Rp0.2 | ta yarjejeniya | ta yarjejeniya | ba a kayyade ba |
Duba layi na ƙarshe. Ƙayyadaddun da ya fi kai tsaye sarrafa ko tantanin zai tsage yayin saida shi ne wanda ma'aunin ya ƙi kayyade. Akwai dalili: taga daidai yana motsawa tare da kaurin tantanin da kuma tsarin saida, don haka lamba ɗaya zai zama kuskure ga wani. Amma wannan dalilin kuma gargaɗi ne. Mai samarwa wanda takardar shaidarsa ba ta faɗin Rp0.2 bai tsallake lamba bisa kuskure ba. Taga da kanta, da kuma dalilin da ya sa dukan ƙarshenta biyu suke da muhimmanci, an bayyana su a shafin kayan aiki.
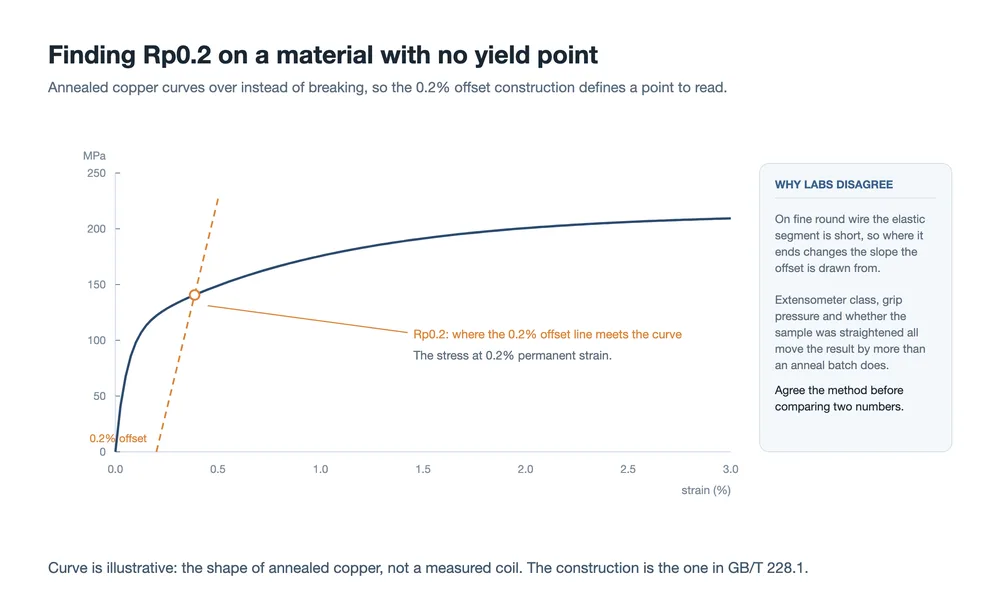
Ma'aunin da kansa ya fi yadda ake gani laushi. Tagulla da aka yi annealing ba shi da takamaiman wurin miƙa da za a karanta daga lanƙwasa, don haka ana amfani da ginin 0.2% offset: zana layi daidai da sashin elastic, farawa daga 0.2% strain, sannan a ɗauki damuwa inda ya tsallaka lanƙwasa. A kan waya mai 0.20 mm sashin elastic gajere ne, wanda ke nufin gangaren da layin offset ke kwafa an kafa shi ne a kan ƙaramin bayanai. Ajin extensometer, matsin riƙo, da ko an daidaita samfurin kafin a riƙe shi duk suna motsa amsar. Dakunan gwaji biyu na iya kasancewa ƙwararru duka kuma har yanzu sun sami sabani fiye da yadda batch ɗin samarwa ke bambanta.
Sharuɗɗan wani ɓangare ne na hanyar, kuma su ne abu na farko da za a kwatanta idan dakunan gwaji biyu sun sami sabani. Gwada a 23 °C da 50% danshin dangi, a kan tsayin ma'auni na 100 mm, kuma sarrafa ƙimar a matakai biyu: 5 mm/min har zuwa kusan 2% strain, ko farkon 2 mm na tafiya, sannan 10 zuwa 20 mm/min ga sauran. Dakin gwajin da ke gudanar da dukan gwajin a 20 mm/min yana karanta Rm mafi girma da elongation ƙasa a kan waya ɗaya, saboda kayan ba su da lokaci mai yawa don shakatawa. Babu lambar da ba daidai ba; suna amsa tambayoyi daban-daban. Abin da ba daidai ba shi ne kwatanta su, wanda shine abin da ke faruwa idan an ajiye takardar shaida da gwajin shigowa gefe da gefe ba tare da an haɗa hanyar ba.
Hankali ba shine kawai gwajin inji da ya cancanci gudanarwa ba. Gwajin lanƙwasa mai maimaitawa yana naɗe ribbon a kusa da mandrel mai tsayayyen diamita har sai ya karye, sannan yana bayar da adadin zagaye. Yana da sauƙi, yana da sauri, kuma yana kama abin da jan ƙarfi ɗaya ba zai iya kamawa ba: murfin da ke tsagewa da tsakiya da ke taurare a inda ribbon ɗin ke wucewa bisa abin nadi mai jagora. Ribbon da ke tsira daga murɗawa amma ke mutuwa a stringer yawanci yana faɗin wannan gwajin kafin ya faɗi wani abu.
Lantarki: gyaran da ke canza hukuncin
Ana auna juriya ta hanyar da ke cikin GB/T 3048.2, a aikace a matsayin ma'aunin tasha huɗu. Lambobi biyu suna ɗaukar wutar lantarki sauran biyu kuma suna karanta wutar lantarki, don haka juriyar da ke tashoshin wutar lantarki ba ta shiga sakamakon. Abin da ake buƙata shine kwatance ba cikakke ba. A 20 °C ribbon ɗin bai kamata ya sami juriya fiye da na madugu na tagulla mai girman iri ɗaya ba. Don tunani, tagullar TU1 da aka yi annealing tana a 0.017241 Ω·mm²/m, wanda shine 1.7241 µΩ·cm. Shi ya sa ƙayyadaddun bayanai masu shigowa na ribbon tagulla mai tin sukan faɗi iyaka na 1.72 µΩ·cm: bai kamata murfin ya rage maka iya sarrafa wutar lantarki ba, sai dai sashin da yake maye gurbinsa.
Yanzu ɓangaren da ake tsallakewa akai-akai. Matsakaicin yanayin zafi na juriya na tagulla kusan 3.93×10⁻³ a kowace °C, wanda kusan kashi 0.4% ne a kowace digiri. Auna murɗa a yanayin zafin dakin gwaji na 28 °C ba tare da gyara ba kuma karatun zai fito kusan kashi 3.1% sama. Wannan kuskuren girman ɗaya ne da kuskuren diamita da muka lissafta a shafin masana'antu, kuma yana nuna hanya mara kyau: murɗa mai kyau ya kasa, ko murɗa mai iyaka ya wuce idan ɗakin yana sanyi.
Gyaran layi ɗaya ne: raba ƙimar da aka auna da 1 + 0.00393 × (t − 20), inda t shine zafin jiki a lokacin gwajin. Umarnin ma'aunin na ɗaukar karatu biyar a 20 ± 5 °C da kuma ɗaukar matsakaicinsu yana nan don wannan dalili ɗaya. Babu matakin da ke da wahala. Dukansu ana barin su sau da yawa har adadin juriya ba tare da bayyana zafin jiki na gwaji ba ba ma'auni ba ne.
Rubutu da saida: lambobi biyu da layi ɗaya
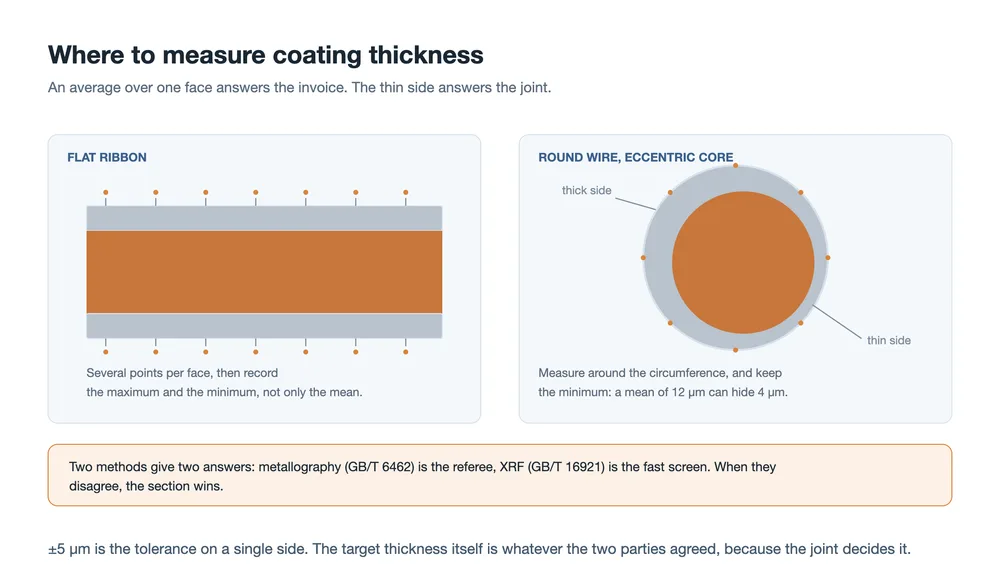
Ana iya auna kaurin rubutu ta hanyoyi biyu. Sassan metallographic (GB/T 6462) yana yanka, sanyawa da goge ribbon ɗin sannan ya karanta Layer a ƙarƙashin microscope. X-ray fluorescence (GB/T 16921) yana aunawa ba tare da lalata samfurin ba kuma yana ɗaukar daƙiƙa, wanda shine dalilin da yasa ake amfani da shi akan layin. Lokacin da biyun suka saba, sashe shine alkalin wasa. Ma'aunin yana ba da izinin ±5 µm akan fuska ɗaya kuma yana barin kaurin da aka nufa ga ɓangarorin biyu, saboda haɗin gwiwa ne ke yanke hukunci.
Akan waya mai zagaye, karatu ɗaya ko biyu ba ma'auni ba ne. Idan cibiyar ta zauna a gefe a cikin rubutun, matsakaicin a kan sashe na iya zama abin karɓa sosai yayin da gefe ɗaya ya yi siriri. Wannan gefen siririn shine inda saida ke da ƙarancin kayan aiki da shi, kuma shine gefen da ke gazawa. Auna a kewayen dawafi, kuma rubuta mafi ƙanƙanta da matsakaicin.
Kafin a sayar da kowane coupon, gwajin jiƙewa yana amsa tambaya mafi sauƙi. Yi sayar da ɗan tsiri sannan a auna kusurwar tuntuɓi na fillet: ƙasa da 90° saida ya bazu kuma ya manne, a 90° ko sama da haka ya yi ƙwallo kuma yana kwance a saman kawai. Kusurwar tuntuɓi misali ne, ba ƙayyadaddun bayani ba, amma ita ce hanya mafi sauri don raba matsalar lulluɓe daga matsalar tsari. Idan rukuni ya yi ƙwallo a kan coupon da rukunin da ya gabata ya jiƙa, ribbon ɗin ko ajiyarsa ne ake zargi, ba ƙarfen ba. Lalacewar lulluɓe a cikin ajiya, tin marar daidaito da siririn Layer duk suna bayyana a nan da farko.
Ana auna iya sayarwa a matsayin bawon. Yi sayar da tsawon ribbon zuwa daidaitaccen coupon, sannan a ja shi baya a 180° kuma a rubuta ƙarfin. T/CPIA 0005 yana ƙayyade yanayi: gudun bawon 20 mm/min, aƙalla 20 mm na tsawon da aka sayar da aƙalla 15 mm na fili mai tsayawa, sayarwa a 340 ± 5 °C don saida mai gubar dalma ko 370 ± 5 °C don marar gubar dalma. Ƙimar karɓa ita ce matsakaicin ƙarfin bawon aƙalla 4.0 N/mm don mai gubar dalma da 3.0 N/mm don marar gubar dalma.
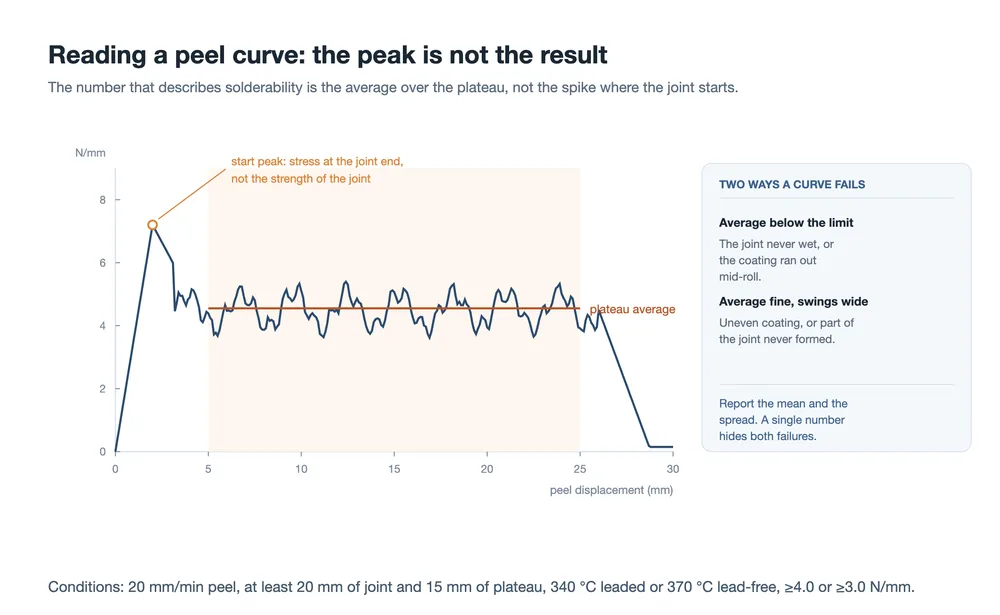
Karanta filin, ba tsayin ba. Kololuwar farko tana zuwa daga tattarawar damuwa a ƙarshen haɗin kuma ba ta faɗi komai game da sauran sa. Abin da ke da muhimmanci shi ne matsakaici a cikin sashin da ba ya canzawa, sannan kuma yaɗuwar cikin wannan sashin. Kwana mai matsakaici mai karɓuwa da manyan sauye-sauye yawanci yana nufin rufin bai daidaita ba tare da tsawon, ko kuma wani ɓangare na haɗin bai taɓa jikewa ba kwata-kwata. Dukansu suna wucewa gwajin lamba ɗaya kuma dukansu suna kasawa a fili.
Gwaje-gwaje daban-daban guda biyu suna raba kalmar barewa, kuma lambobinsu ba za a iya kwatanta su ba. Wanda ke sama yana auna iya siyar da ribbon a 20 mm/min. Ƙarfin barewar lantarki na matakin tantanin da masana'antun module ke amfani da shi yana bin wata takarda daban, T/CSTM 00461-2022, a 300 zuwa 800 mm/min, tare da ƙimar karɓuwa daban-daban, kuma yana auna haɗin ribbon, layin grid da tsari. Mai kaya da ke faɗin lambar barewa ba tare da saurinsa da samfurinsa ba ya faɗi lambar da ba za a iya sanyawa ba.
| Abin da ake aunawa | Saurin barewa | Abin da yake gaya maka | Matsalar wane ce |
|---|---|---|---|
| Iya narkewar ribbon (T/CPIA 0005) | 20 mm/min | ko murfin zai jika kuma ya riƙe | mai samar da ribbon |
| Fitar da wutar lantarki daga tantanin cell (T/CSTM 00461) | 300-800 mm/min | ko haɗin da kuke yi da gaske yana riƙewa | ribbon, tantanin cell da tsari tare |
Muhalli: gwajin ba game da ribbon ba ne
Sashe biyar sun ƙunshi dorewa, kuma yadda ake tantance su shine abin ban sha'awa.
| Gwaje-gwajen Cancanta | Yanayi | Yadda ake tantancewa |
|---|---|---|
| Fesa gishiri mara tsaka-tsaki | 48 h zuwa GB/T 10125 | darajar kariya 10, darajar kamanni aƙalla 4, babu yin rawaya, yin baƙi, kumburi ko ɗagawa |
| PCT | 121 °C, 99-100% RH, 24 h | babu bayyanannen yin rawaya ko yin baƙi cikin 10 mm kowane gefe na ribbon |
| Damp heat | 85 °C, 85% RH, 1000 h | ma'auni ɗaya |
| Zagayowar zafi | −40 °C zuwa +85 °C, maimaitawa | an sake auna ƙarfin cirewa da juriya bayan zagayowar; babu rabuwar haɗin gwiwa, babu hauhawar juriya a jere |
| Ajiya a yanayin zafi mai tsanani | 150 °C, 1000 h, matakin samfurin gwaji | riƙe ƙarfin cirewa, kuma babu wani girma da za a iya aunawa a cikin Layer intermetallic |
Na ƙarshe biyun ba sa duba ribbon ɗin. Suna duba milimita goma a kowane gefensa, wato encapsulant ɗin da maɗaurin. Wannan zaɓi ne da gangan, kuma yana nuna abin da gwajin ya ke don. Rubutun ribbon, ragowar flux da encapsulant suna yin mu'amala a ƙarƙashin zafi da danshi. Abin da ake iya gani na wannan mu'amala shi ne bandeji mai launin rawaya ko gefen baƙi kusa da ribbon ɗin. Gwajin ɗan tsiri na ribbon a cikin tanda zai kasa gano shi gaba ɗaya.
Sakamakon a aikace shi ne cewa dole ne a gudanar da waɗannan gwaje-gwaje da lissafin kayan ku na kanku. Sakamakon fesa gishiri a kan samfurin gwajin mai kaya yana gaya muku cewa rufin yana jure lalata. Ba ya gaya muku abin da ke faruwa sa'ad da wannan rufin ya kasance ƙarƙashin EVA ko POE ɗinku, tare da ragowar flux ɗinku, a 85 °C na makonni shida. An yi bayani mai zurfi kan halin ɗanshi-zafi na module ɗin a cikin shafin yanayin gazawar DH1000kuma mafi girman jerin gwaji yana cikin bayyani na gwajin aminci.
Tsarin duba kaya mai matakai uku
Bayan an tabbatar da hanyoyin, tsarin yana bin abin da kowane gwaji ke kashe a lokaci. Matakai uku suna rufe kusan kowane yanayi na gaske.
| Mataki | Mitar | Abubuwa |
|---|---|---|
| Rukuni | kowane rukuni mai shigowa | kamanni, girma (diamita ko kauri da faɗi), juriya (Rm, Rp0.2, A), kaurin lulluɓi |
| Na lokaci-lokaci | kowane wata, ko wani kaso na rukunan | juriya, ƙarfin bawon, lanƙwasa, zagaye |
| Gabatarwa da canji | sabon mai bayarwa, sabon ƙayyadaddun bayani, canjin tsari | fesa gishiri, PCT, zafi mai ɗanshi, dacewa da fim ɗinka da flux |
Dabi'u huɗu suna sa tsarin ya fi teburin aiki kawai.
Samfurin duka ƙarshen murɗin. Yin annealing da tinning suna karkata a lokacin farawa da lokacin canjin murɗi, kuma samfurin daga naɗin waje shine wuri ɗaya da waɗannan canje-canjen suka riga su wuce.
Bibiyar rarrabawa, ba hukunci ba. Kuri'a da ta wuce ba ita ce kuri'a mai tsayawa ba. Zana matsakaici da yaduwar kowace dukiya a kan kuri'a ashirin zai nuna anneal yana karkata tun da daɗewa kafin kowace kuri'a ɗaya ta kasa iyaka.
Sarrafa ajiya. Rufin yana oxidises da zarar an buɗe coil ɗin, kuma solderability yana faɗuwa tare da shi. Coil da ya wuce lokacin isowa zai iya kasawa a layin bayan makonni huɗu, kuma rahoton zai zargi stringer ɗin. Yi rikodin kwanakin buɗewa kuma ka kiyaye shagon bushe.
San abin da injin ba zai iya gaya maka ba. Stringer yana duba sanyawa da tsari, ba ƙarfin haɗin gwiwa ba, kamar yadda mechanism walkthrough ya bayyana: babu wani ɓangare a kan injin da ke auna peel. Shi ya sa gwajin peel ya wanzu a wajen layin, a kan coupons, kuma shi ya sa injin kamar AM050FH stringer da ke gudana zuwa iyakokinsa ba shaida ba ce cewa haɗin gwiwar yana da kyau.
Abin da ya dace a cikin yarjejeniyar fasaha
Ka'idojin suna ba da ƙasa da hanyoyi. Duk abin da ke yanke shawara ko dakunan gwaje-gwaje biyu sun yarda dole a rubuta shi daban. A aikace jerin gajere ne:
- Tushen diamita ko kauri: mai rufi, ko ainihin tagulla.
- Wurin Rp0.2 mai iyaka na ƙasa da na sama, da tsayin ma'auni da hanyar daidaitawa da aka yi amfani da ita don samun sa.
- Ƙarfin cirewa kamar N/mm ko N, tare da ma'anar faɗin don waya mai zagaye, saurin cirewa da zafin jiki na saida.
- Matsakaicin kauri na lulluɓe a kowane gefe, fiye da haƙuri.
- Iyakokin zagaye da madaidaici don waya mai zagaye, waɗanda ma'aunin ya bar buɗe.
- Zafin jiki da ake bayar da juriya a kansa, da dabarar gyara.
- Matsayin samfurin, gami da ko an haɗa ƙarshen kwalliya.
- Wane encapsulant da flux ake gudanar da gwaje-gwajen muhalli da su.
Babu ɗaya daga cikinsu da ba a sani ba. Kowanne, idan ba a rubuta shi ba, ya haifar da sabani wanda ya ɗauki lokaci mai tsawo don warwarewa fiye da yadda gwajin ya ɗauka.
Tambayoyin da ke tasowa a aikace
Zan iya amfani da T/CPIA 0005 ga waya mai zagaye?
Yi amfani da shi azaman mafari, ba azaman cikakken bayani ba. An rubuta takardar ne a kan lebur ɗin ribbon; diamita, zagaye, miƙewa da tushen N/mm na sashe mai zagaye duk suna buƙatar daidaitawa tsakanin ɓangarorin biyu. Ga waya ta MBB da 0BB, siffar wayar da adadinta suna da muhimmanci har da wani jumla na lebur ɗin ribbon ba zai iya maye gurbinsa ba.
Me ya sa Rp0.2 na ya bambanta da na mai samarwa?
Yawanci hanyar ce, ba ƙarfen ba. Kwatanta tsayin ma'auni, ginin ɓangaren awo, ajin na'urar auna faɗaɗawa, matsin riƙo da ko an miƙa samfurin. A kan siririyar waya ɓangaren na roba gajere ne, don haka ƙananan bambance-bambance a tsarin awo suna motsa sakamakon fiye da canjin rukunin annealing. Amince da hanyar da farko; idan lambobin har yanzu sun bambanta, to duba dunƙulen.
Shin ya kamata a faɗi ƙarfin barewa a N ko N/mm?
N/mm yana daidaita da faɗi, wanda babu shakka ga lebur ɗin ribbon. Ga waya mai zagaye babu faɗin da za a raba da shi, don haka wasu masu samarwa suna bayar da N wasu kuma suna rabawa da diamita ko da wani ma'aunin bandi. Kowace ƙa'ida za ta iya aiki; lamba ba tare da ƙa'idarta ba ba za ta iya ba. Shafin ribbon da flux yana lissafa raka'o'in kamar yadda masu samarwa suka saba faɗi.
Shin XRF ya isa a maimakon sashe?
Don tantancewa a kan layin, i. A matsayin rikodin, a'a. XRF yana da sauri kuma ba ya lalata abu kuma zai kama bokol da ke sirara a tsari. Ba zai warware tsakiyar da ba ta daidaita a kan waya mai zagaye kamar yadda sashin da aka goge yake yi ba, kuma ka'idojin suna mai da sashe alkalin yanke hukunci idan biyun sun saba. Ka riƙe sashe don matakin gabatarwa da kuma don jayayya.
Me ya sa ma'aunin fesa gishiri yake kama da nisan milimita goma daga ribbon ɗin?
Domin gazawar da ake so tana a mahaɗin, ba a kan ƙarfen ba. Ribbon na iya jure lalata kuma har yanzu ya canza launin fim ɗin da ke kewaye da shi, kuma ribbon na iya canza launi yayin da haɗin ya riƙe. Yin hukunci a kan yankin kowane gefe na ribbon shine yadda ma'aunin ke mai da matsalar mahaɗi zuwa wani abu da ake iya gani kuma ake iya maimaitawa.
Shin da gaske ina buƙatar gwajin ja a kowane kaya?
Shi ne mafi arha gargaɗin farko da kake da shi. Yin annealing shine tsarin da ya fi yiwuwa ya karkata tsakanin kayoyi, kuma Rp0.2 tare da miƙewa shine inda wannan karkacewar ke bayyana da farko, kafin ya zama karyewar tantanin a na'urar haɗa igiya. Gwajin ja yana ɗaukar mintuna a kowane kaya; bala'in karyewar tantanin yana ɗaukar aiki guda.
Tunani na ƙarshe
Wannan ɓangare mai wahala na gwajin ribbon ba kayan aiki ba ne. Daidaitawa ce: wace dukiya, a ina aka ɗauka samfurin, yadda aka gyara, kuma an yi hukunci da me. Lokacin da bayanai biyu suka saɓa, tsarin da ke da amfani shi ne a fara duba hanyar sannan a duba ribbon. Wannan tsari ya daɗe yana aiki a binciken kaya masu shigowa har ya cancanci a rubuta shi kafin saɓani na gaba maimakon bayansa.
Ma'auni yana gaya maka abin da ribbon dole ya kasance aƙalla. Yarjejeniyar tana gaya maka abin da wannan ribbon dole ya kasance don wannan layin. Ita ce takarda ta biyu da ke yanke hukuncin yawan amfanin da za a samu.
Karatun da ke da alaƙa:
- Abin da ribbon na PV ke yi: ayyuka uku, musanya ɗaya
- Kayan ribbon na PV: ainihin tagulla, tauri da shafi
- Tsarin ribbon na PV da nau'ikansa: lebur, zagaye da siffa
- Yadda ake yin ribbon na PV: ja, annealing da tinning
- Me ya sa flux yake da muhimmanci ga tinning na photovoltaic
- Layin ja da tinning na waya ta ribbon
- Hanyoyin haɗa ƙwayoyin hasken rana: jagora ta kowane yanki
- Gwajin zafi da ɗanshi na DH1000: hanyoyin gazawa da hanyoyin da suke faruwa
- Gwaje-gwajen amincin module na PV: cikakken jerin
- Wurare masu zafi, tsage-tsage da PID: gazawar module guda uku a hankali
Ƙimar da aka ambata a nan daga GB/T 31985 da T/CPIA 0005-2017 ne kamar yadda aka buga su, da kuma daga ma'aunin hanyoyin gwaji da aka ambata a kowane sashe. Suna bayyana abin da waɗannan takardu suka buƙata; ba ma'aunin samfurinmu ba ne, kuma ba madadin bugu na yanzu na ma'auni ko yarjejeniyar fasaha da aka sanya hannu ba ne. Lissafin juriya na 0.18 mm namu ne, wanda aka sake buga shi a shafin kera ribbon, ana ɗauka jan ƙarfe a 1.75×10⁻⁸ Ω·m, an cire murfin daga tafiyar wutar lantarki, da kuma rabin tantanin 182 mm. Nassoshi biyu, T/CPIA 0005-2017 da T/CSTM 00461-2022, su ne bugu da ke aiki a lokacin da aka rubuta wannan shafi.